+86-13657166698
qzf_0116@qq.com


Технология пайки нержавеющей стали: методы и припои
2026-09-15
- Технология пайки нержавеющей стали: физико-химические основы и выбор методов
- Основные методы пайки нержавеющих сталей
- Классификация и выбор припоев для нержавеющей стали
- Роль флюсов и защитных атмосфер
- Сравнительный анализ методов пайки
- Инженерные нюансы и типовые ошибки
- Практические примеры применения в промышленности
- Часто задаваемые вопросы (FAQ)
- Рекомендации по выбору оборудования и поставщика
Технология пайки нержавеющей стали: физико-химические основы и выбор методов
Технология пайки нержавеющей стали представляет собой сложный процесс соединения металлов, который кардинально отличается от сварки или пайки углеродистых сталей. Ключевой особенностью нержавеющих сплавов является наличие на их поверхности плотной оксидной пленки (преимущественно оксида хрома Cr₂O₃), которая обеспечивает коррозионную стойкость материала, но одновременно препятствует растеканию припоя и смачиванию основного металла. Для успешного выполнения соединения необходимо не только расплавить присадочный материал, но и обеспечить химическую очистку поверхности в зоне шва, а также предотвратить повторное окисление при высоких температурах.
В промышленных условиях, особенно при производстве теплообменного оборудования, конденсаторов и элементов бытовой техники, качество паяного соединения напрямую влияет на герметичность, теплопередачу и долговечность изделия. Ошибки в выборе флюса, температурного режима или атмосферы печи приводят к образованию непропаев, хрупких интерметаллидных фаз и снижению коррозионной стойкости в зоне термического влияния. Современные подходы к пайке требуют глубокого понимания металлургии процесса, точного контроля параметров нагрева и использования специализированного оборудования, такого как печи с контролируемой защитной атмосферой, что позволяет исключить постобработку изделий кислотами.
Основные методы пайки нержавеющих сталей
Выбор метода пайки определяется геометрией изделия, требованиями к прочности шва, серийностью производства и типом используемого припоя. В промышленной практике 2026 года доминируют три основных подхода: газовая пайка, индукционная пайка и пайка в печах с защитной атмосферой.
Пайка в печах с защитной атмосферой
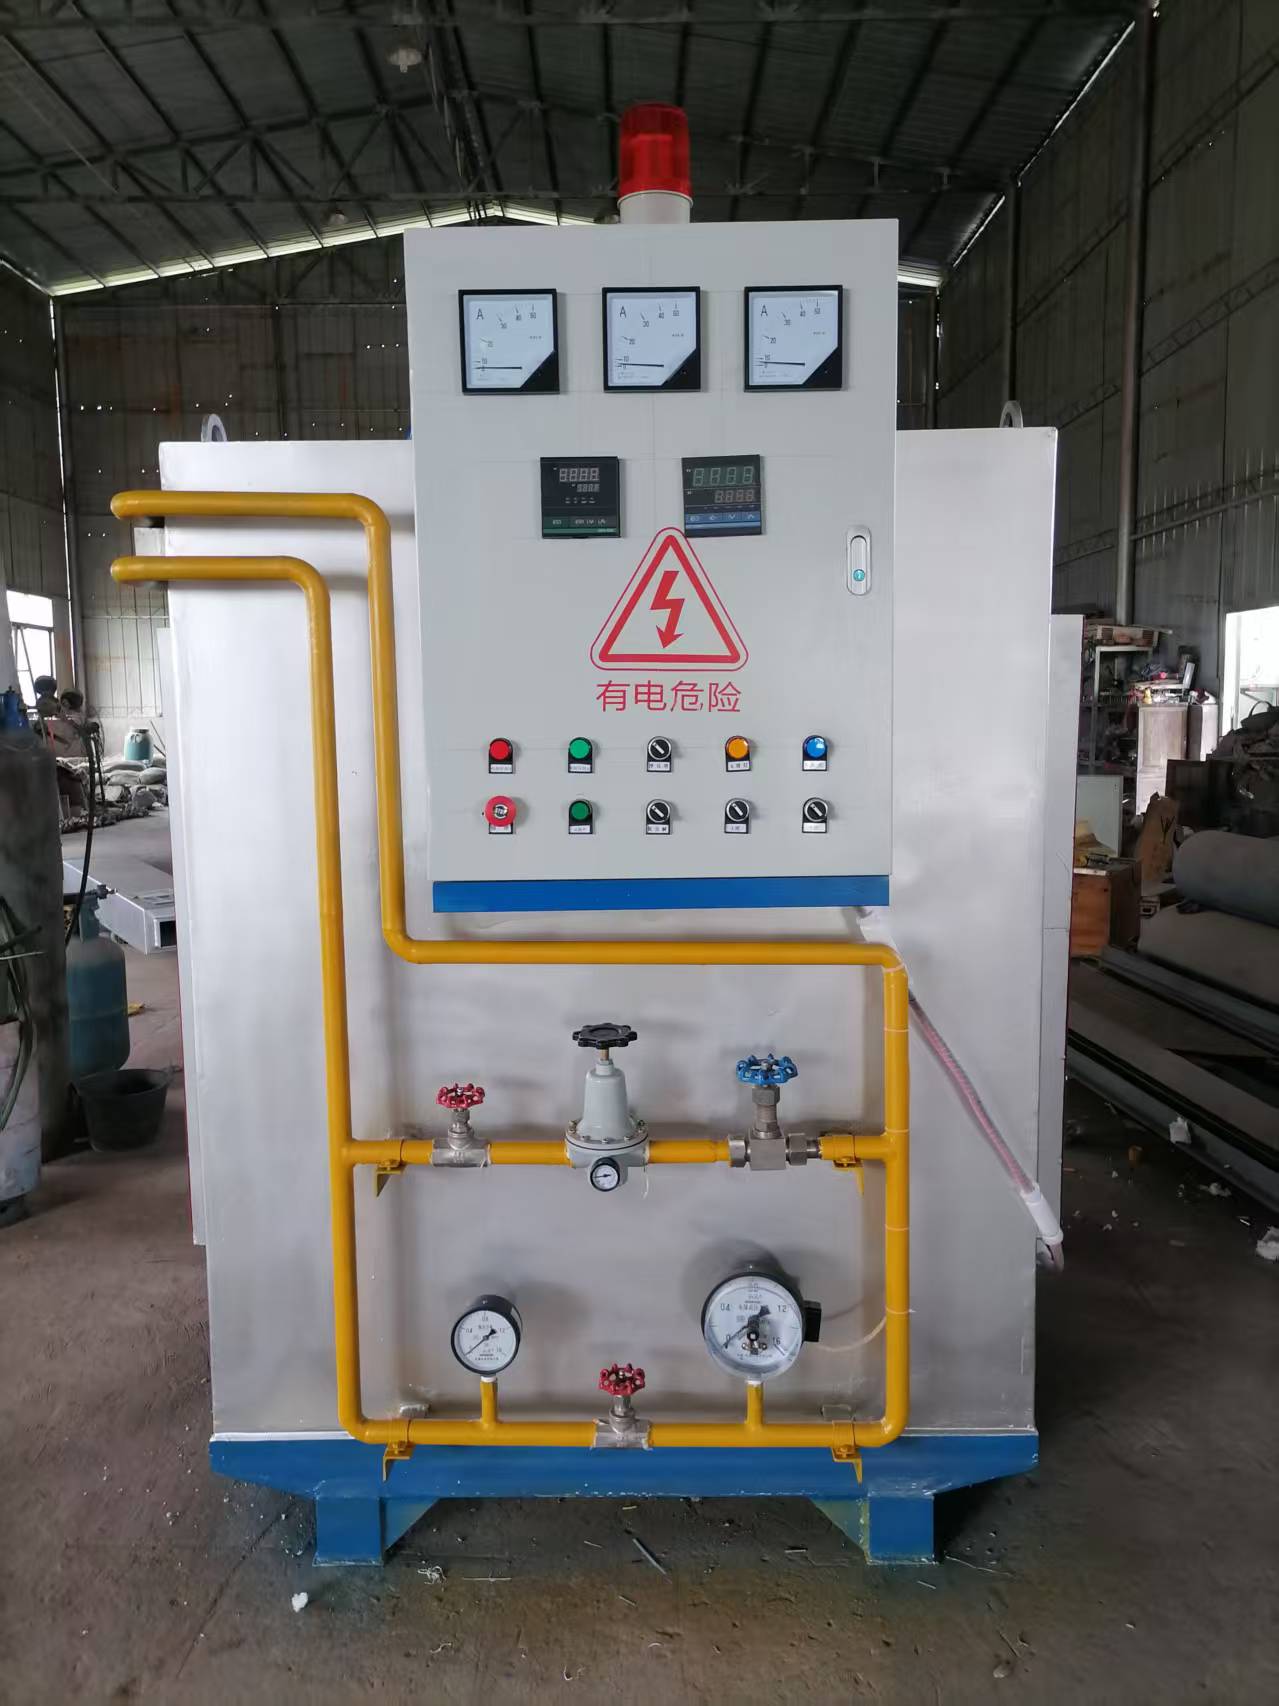
Этот метод является наиболее предпочтительным для массового производства сложных узлов, таких как теплообменники, радиаторы и трубные системы. Процесс происходит в герметичной камере, из которой удален кислород, что предотвращает окисление металла при нагреве. В качестве защитных сред используются диссоциированный аммиак, азот-водородные смеси или экзогаз (продукты неполного сгорания природного газа).
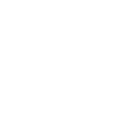
Преимущество данного метода заключается в одновременной термообработке всего изделия. Равномерный нагрев минимизирует термические деформации, а отсутствие кислорода позволяет использовать безфлюсовые припои или активированные припои с минимальным остатком. ООО «Сунцзы Чжаофэн» специализируется на разработке таких установок, обеспечивая стабильность температурного поля и точный контроль состава атмосферы. Например, печи на основе диссоциации аммиака позволяют получать светлую поверхность изделий из стали марки 304 без последующей травки и полировки, что существенно снижает себестоимость продукции.
Индукционная пайка
Индукционный нагрев обеспечивает высокую скорость локального нагрева зоны соединения за счет воздействия электромагнитного поля. Этот метод идеален для автоматизированных линий, где требуется высокая производительность и точечное воздействие. Индукционная пайка часто применяется для соединения труб с фитингами или установки крепежных элементов.
Критическим аспектом здесь является правильный подбор частоты тока и конструкции индуктора. Неравномерный нагрев может привести к перегреву тонкостенных элементов или недостаточному прогреву массивных частей узла. Метод требует тщательной настройки для каждого типа изделия, но обеспечивает минимальную зону термического влияния.
Газопламенная пайка
Наиболее доступный, но наименее стабильный метод, применяемый преимущественно при ремонтных работах или единичном производстве. Нагрев осуществляется горелкой, использующей смесь кислорода и ацетилена или пропана. Главный недостаток — сложность контроля температуры и высокое риск пережога металла. Кроме того, газопламенная пайка практически всегда требует применения агрессивных флюсов, остатки которых необходимо тщательно удалять после процесса, чтобы избежать точечной коррозии.
Классификация и выбор припоев для нержавеющей стали
Припои для нержавеющей стали делятся на две большие группы: твердые (высокотемпературные) и мягкие (низкотемпературные). Выбор зависит от рабочих температур будущего изделия и требований к механической прочности.
Твердые припои (Высокотемпературная пайка)
Твердая пайка происходит при температурах выше 450°C, обычно в диапазоне 800–1150°C. Такие соединения обладают высокой прочностью, близкой к прочности основного металла, и сохраняют работоспособность при повышенных эксплуатационных температурах.
- Медные припои: Чистая медь имеет температуру плавления около 1083°C. Она отлично смачивает нержавеющую сталь в восстановительной или нейтральной атмосфере. Медные швы пластичны и обладают высокой теплопроводностью, что делает их идеальными для теплообменников. Однако медь подвержена коррозии в некоторых химических средах.
- Медно-цинковые и медно-фосфорные припои: Добавление цинка снижает температуру плавления, но фосфорные припои не рекомендуются для нержавеющих сталей из-за образования хрупких фосфидов хрома и железа, которые резко снижают ударную вязкость шва.
- Серебряные припои (ПСр): Сплавы на основе серебра с добавлением меди, цинка, никеля или марганца. Они обеспечивают высокую прочность, коррозионную стойкость и хорошую текучесть. Температура пайки серебряными припоями обычно составляет 600–850°C. Для ответственных соединений, работающих в агрессивных средах, часто используют припои с содержанием никеля, который повышает жаропрочность шва.
- Никелевые припои: Применяются для пайки жаропрочных нержавеющих сталей, работающих при температурах свыше 900°C. Эти припои обеспечивают максимальную однородность соединения по составу с основным металлом.
Мягкие припои (Низкотемпературная пайка)
Мягкая пайка проводится при температурах ниже 450°C. Основу составляют оловянно-свинцовые, оловянно-медные или бессвинцовые сплавы. Такие соединения не могут воспринимать высокие механические нагрузки и теряют прочность при нагреве, поэтому применяются преимущественно для герметизации низконапорных систем, электронных компонентов или декоративных элементов. Важным условием является использование активных флюсов, способных разрушить оксидную пленку при низких температурах.
Роль флюсов и защитных атмосфер
Удаление оксидной пленки — критический этап технологии пайки нержавеющей стали. Без этого припой не сможет смочить поверхность и проникнуть в капиллярный зазор.
Химические флюсы
Флюсы представляют собой смеси солей (хлоридов, фторидов, боратов), которые при нагреве плавятся и растворяют оксиды. Для твердой пайки нержавеющих сталей часто используют буру (тетраборат натрия) в сочетании с борной кислотой. Для низкотемпературной пайки применяются флюсы на основе хлорида цинка или органических кислот.
Важное предостережение: Остатки флюсов являются сильными коррозионными агентами. Если технология не предусматривает их полного удаления (например, промывкой в горячей воде или кислотной травкой), они вызовут быструю коррозию изделия. Именно поэтому в современном производстве стремятся минимизировать использование флюсов за счет применения защитных атмосфер.
Защитные атмосферы и вакуум
Использование печей с контролируемой атмосферой позволяет полностью отказаться от флюсов. В восстановительной среде (водород, диссоциированный аммиак) оксид хрома восстанавливается до металлического хрома, освобождая чистую поверхность для смачивания припоем. Вакуумная пайка обеспечивает еще более высокое качество поверхности, так как вакуум способствует испарению летучих оксидов и загрязнений. Оборудование, производимое ООО «Сунцзы Чжаофэн», например, печи с атмосферой на основе диссоциации сжиженного нефтяного газа, позволяет формировать толстую оксидную пленку заданной толщины или, наоборот, проводить светлый отжиг, сохраняя зеркальную поверхность металла.
Сравнительный анализ методов пайки
Для инженеров и технологов важно правильно выбрать метод исходя из конкретных производственных задач. Ниже приведено сравнение основных технологий.
| Параметр | Пайка в защитной атмосфере | Индукционная пайка | Газопламенная пайка |
|---|---|---|---|
| Температурный режим | Равномерный нагрев всего изделия, минимальные градиенты | Локальный быстрый нагрев зоны шва | Локальный нагрев, высокий риск перегрева |
| Качество поверхности | Высокое (светлая поверхность без окислов) | Среднее (возможно локальное окисление) | Низкое (требуется очистка от окалины и флюса) |
| Производительность | Высокая при серийном производстве (конвейерный тип) | Очень высокая для автоматизированных линий | Низкая (ручной труд) |
| Деформации | Минимальные благодаря равномерному нагреву | Локальные термические напряжения | Высокий риск коробления тонкостенных деталей |
| Экологичность | Высокая (отсутствие флюсовых испарений) | Средняя | Низкая (продукты сгорания, флюсовые дымы) |
| Применение | Теплообменники, сложные узлы, автопром | Трубные соединения, массовые детали | Ремонт, единичные изделия |
Инженерные нюансы и типовые ошибки
Даже при использовании современного оборудования качество пайки зависит от соблюдения технологических дисциплин. Рассмотрим ключевые аспекты, которые часто упускаются из виду.
Конструктивные требования к зазорам
Капиллярный эффект, который затягивает припой в соединение, эффективно работает только при строго определенных зазорах. Для твердой пайки нержавеющей стали оптимальный зазор составляет 0,05–0,2 мм. Слишком большой зазор приводит к тому, что припой не заполняет его полностью или образует пористый шов. Слишком маленький зазор (<0,03 мм) препятствует проникновению припоя из-за поверхностного натяжения и наличия микрошероховатостей.
Влияние легирующих элементов
Нержавеющие стали разных марок ведут себя по-разному. Стали аустенитного класса (например, AISI 304, 316) имеют высокий коэффициент теплового расширения, что может приводить к изменению зазора в процессе нагрева. Это необходимо учитывать при проектировании приспособлений для фиксации деталей. Стали ферритного класса менее склонны к деформациям, но чувствительны к перегреву, который вызывает рост зерна и снижение пластичности.
Проблема межкристаллитной коррозии
При нагреве нержавеющих сталей в диапазоне 500–800°C возможно выделение карбидов хрома по границам зерен, что обедняет твердый раствор хромом и снижает коррозионную стойкость (так называемый “ножевой удар”). Чтобы избежать этого, цикл пайки должен быть максимально коротким в этом температурном интервале, либо следует использовать стали с низким содержанием углерода (марки 304L, 316L) или стабилизированные титаном/ниобием (321, 347).
Практические примеры применения в промышленности
Производство пластинчатых теплообменников
В данной отрасли критически важна герметичность и теплоэффективность. Пакет тонких гофрированных пластин из нержавеющей стали спаивается в единый блок. Использование печей с атмосферой диссоциированного аммиака позволяет получить чистые, прочные соединения по всем контурам гофр без риска загрязнения каналов флюсом. Компания ООО «Сунцзы Чжаофэн» поставляет оборудование для таких линий, обеспечивая точность поддержания температуры ±5°C, что гарантирует одинаковое качество пайки по всему объему пакета.
Изготовление электронагревательных элементов (ТЭН)
При производстве ТЭНов необходимо соединять нихромовую спираль с выводами из нержавеющей стали. Здесь часто применяется контактная или индукционная пайка серебряными или медными припоями. Важным этапом является последующая термообработка для снятия напряжений и формирования защитной оксидной пленки на внешней оболочке из нержавеющей стали, что повышает срок службы нагревателя в водяной среде.
Часто задаваемые вопросы (FAQ)
Какой припой лучше использовать для пайки нержавейки с медью?
Для соединения нержавеющей стали с медью наиболее эффективны серебряные припои (например, ПСр-40, ПСр-72) или медно-фосфорные припои (с осторожностью, только если нет прямого контакта с агрессивными средами). Серебряные припои обеспечивают лучшую пластичность и коррозионную стойкость шва. Важно использовать флюс, активный для обоих металлов, или проводить пайку в защитной атмосфере.
Можно ли паять нержавеющую сталь обычным оловом?
Да, но только с использованием специальных активных флюсов для нержавеющей стали (например, на основе ортофосфорной кислоты). Однако такое соединение будет иметь низкую механическую прочность и ограниченную рабочую температуру (до 150-200°C). Для нагруженных конструкций этот метод не подходит.
Почему припой не растекается по поверхности нержавеющей стали?
Основная причина — наличие оксидной пленки. Либо недостаточно активен флюс, либо температура нагрева недостаточна для активации флюса и расплавления припоя, либо поверхность плохо очищена от масел и загрязнений перед пайкой. Также возможна неправильная подготовка зазора.
Как удалить остатки флюса после пайки?
Остатки водорастворимых флюсов удаляются горячей водой или паром. Для более стойких флюсов на основе буры требуется механическая очистка (пескоструйная обработка, щетки) или химическое травление в растворах кислот (азотной, плавиковой). Лучший способ избежать этой проблемы — использовать безфлюсовую пайку в защитной атмосфере.
В чем преимущество печей с атмосферой диссоциации аммиака?
Аммиак (NH₃) при нагреве распадается на азот и водород. Водород является сильным восстановителем, который эффективно удаляет оксиды с поверхности стали, обеспечивая идеальную чистоту для пайки. Азот служит инертным носителем. Этот метод позволяет получать яркие, чистые изделия без дополнительной обработки, что экономически выгодно при массовом производстве.
Рекомендации по выбору оборудования и поставщика
При организации участка пайки нержавеющей стали ключевым фактором успеха является стабильность теплового режима и чистота атмосферы. Выбор печи должен базироваться не только на цене, но и на технических характеристиках: герметичности муфелей, точности системы управления газовыми потоками и равномерности температурного поля.
Инженерный опыт показывает, что экономия на системе контроля атмосферы часто приводит к браку до 15-20% продукции из-за окисления или непропаев. Поэтому рекомендуется выбирать оборудование от производителей, которые специализируются именно на термических процессах и могут предоставить референсные решения для аналогичных производств. ООО «Сунцзы Чжаофэн» предлагает комплексный подход: от проектирования печи под конкретную геометрию изделия до поставки газогенераторов RX для подготовки защитной среды. Такое решение обеспечивает не просто покупку оборудования, а внедрение отработанной технологии, соответствующей международным стандартам качества.
Перед закупкой оборудования необходимо провести тестовые пайки опытных партий, чтобы оценить реальное качество швов и расход припоя. Обратите внимание на наличие сервисной поддержки и возможности оперативной настройки параметров печи под новые типы изделий.
Для получения детальной консультации по выбору печи для пайки и термообработки ваших изделий, а также для расчета технико-экономической эффективности внедрения защитных атмосфер, ознакомьтесь с каталогом промышленных печей и решений для термообработки.